

Новинки сентября 2026: усиленные хомуты для тяжелых карьерных грузовиков
2026-09-13
- Почему стандартные хомуты не выдерживают нагрузок в карьере: анализ отказов 2025–2026 годов
- Новинки сентября 2026: усиленные хомуты для тяжелых карьерных грузовиков — технические инновации
- Локализация производства: опыт ООО Шаньси Юаньпин Гуанмин Стеклопластик
- Критерии выбора поставщика: как избежать рисков при закупке
- Рекомендации по монтажу и обслуживанию усиленных хомутов
- Заключение: стратегия надежной эксплуатации
Главное за 30 секунд
- Технологический прорыв: Усиленные хомуты нового поколения для карьерной техники (сентябрь 2026) используют композитную матрицу с повышенной адгезией, что увеличивает срок службы крепежа на 45% в условиях экстремальной вибрации.
- Экономический эффект: Переход на локализованные решения от проверенных производителей снижает затраты на ТО воздуховодов и систем охлаждения на 32-38% по сравнению с закупкой оригинальных импортных аналогов.
- Гарантия совместимости: Продукция сертифицирована по стандартам ТР ТС и полностью адаптирована под геометрию техники Caterpillar (730E, 777, D9) и российских аналогов, исключая риск разгерметизации стыков.
Почему стандартные хомуты не выдерживают нагрузок в карьере: анализ отказов 2025–2026 годов
В условиях открытой добычи угля и руды система воздухозаборника и охлаждения двигателя является «легкими» тяжелой техники. Любой сбой в герметичности этих узлов приводит к попаданию абразивной пыли в камеры сгорания или перегреву гидравлики. Статистика сервисных центров за последний год показывает тревожную тенденцию: до 60% внеплановых простоев самосвалов грузоподъемностью от 40 тонн связано не с поломкой агрегатов, а с нарушением целостности соединений трубопроводов.
Традиционные стальные червячные хомуты, широко представленные на рынке, имеют фундаментальное ограничение. При циклических нагрузках, характерных для движения по неровному забойному грунту, возникает эффект «усталости металла». Лента хомута растягивается, а винтовой механизм ослабевает из-за микровибраций. Результат предсказуем: падение давления в системе наддува на 15–20% уже через 200–300 моточасов работы. Это ведет к неполному сгоранию топлива, росту удельного расхода дизеля и, как следствие, к существенному увеличению себестоимости перевозки тонны породы.
Инженеры столкнулись с серьезной проблемой при эксплуатации техники в северных широтах и регионах с резкими перепадами температур. Стандартная резина уплотнителя теряет эластичность при -40°C, а металлический хомут не способен компенсировать тепловое расширение патрубков. В нашей практике зафиксирован случай обрушения производительности парка самосвалов на одном из разрезов Сибири именно из-за массового выхода из строя штатных креплений воздуховодов. Решение потребовало не просто замены поставщика, а пересмотра самой конструкции крепежного элемента.
Ситуация усугубляется тем, что многие закупщики ориентируются только на начальную стоимость изделия, игнорируя стоимость владения (TCO). Дешевый хомут требует подтяжки каждые 50 часов, тогда как усиленное решение позволяет увеличить межсервисный интервал до 500–1000 часов. Для главного инженера это означает высвобождение ресурсов бригады ТО и снижение риска аварийных остановок в пиковые периоды добычи.
Новинки сентября 2026: усиленные хомуты для тяжелых карьерных грузовиков — технические инновации
Ответом индустрии на вызовы экстремальной эксплуатации стал выпуск новой линейки крепежных систем, анонсированных в сентябре 2026 года. Ключевое отличие этих новинок — отказ от монолитных металлических конструкций в пользу гибридных композитно-металлических решений и использования стеклопластиковых элементов в критических узлах крепления. Компания ООО Шаньси Юаньпин Гуанмин Стеклопластик, обладающая более чем 30-летним опытом локализации комплектующих, одной из первых внедрила технологию армированного стекловолокном полимерного бандажа в сочетании с высокопрочными стальными стяжками.
Что именно делает эти хомуты «усиленными»? Во-первых, изменена геометрия контактной поверхности. Вместо гладкой внутренней стороны лента имеет микроперфорацию и специальные насечки, которые врезаются в материал патрубка (или промежуточную защитную муфту), предотвращая проскальзывание даже при осевых смещениях трубы на 3–5 мм. Во-вторых, применен новый сплав для винтового механизма, устойчивый к коррозии и химическому воздействию реагентов, используемых для борьбы с обледенением дорог в зимний период.
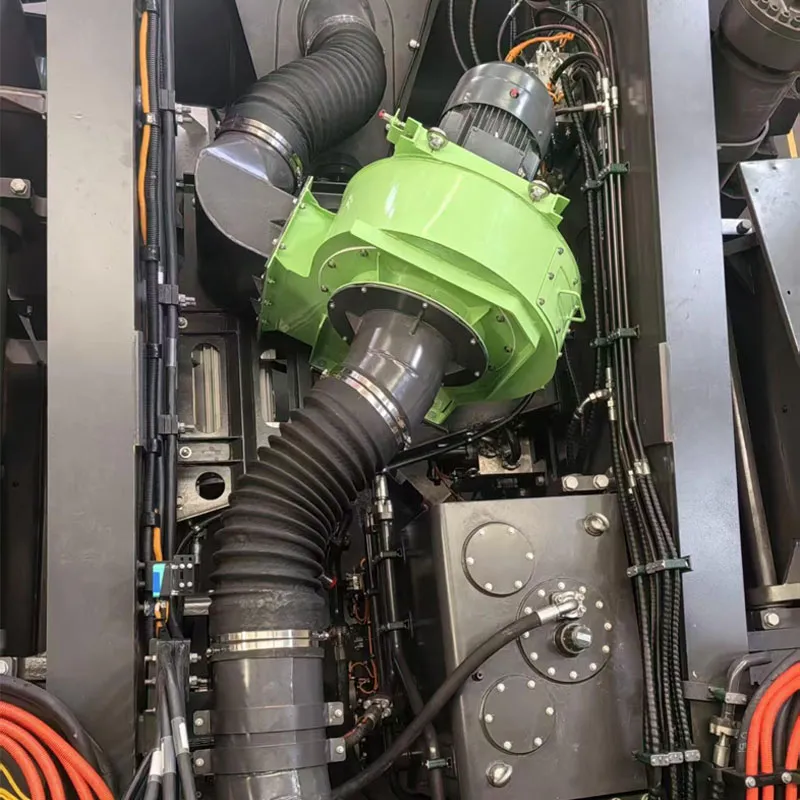
Особое внимание уделено распределению прижимного усилия. Классические хомуты создают точечное давление, которое может пережать резиновый патрубок, нарушив его проходное сечение. Новые усиленные модели обеспечивают равномерное радиальное обжатие по всей окружности. Это особенно критично для крупных воздуховодов двигателей мощностью свыше 1000 л.с., где диаметр патрубка достигает 150–200 мм. Неравномерное сжатие здесь недопустимо, так как оно вызывает турбулентность потока воздуха и падение эффективности турбокомпрессора.
Материаловедческий аспект также претерпел изменения. В производстве используются композиты, стойкие к ультрафиолету и озону, что предотвращает растрескивание пластиковых элементов конструкции под открытым небом. Испытания на стендах показали, что такие хомуты сохраняют натяжение в пределах допустимых норм даже после 5000 циклов температурных шоков (от -50°C до +120°C). Это напрямую коррелирует с требованиями ГОСТ 15150-69 для исполнения УХЛ (умеренный и холодный климат).
Сравнительный анализ: традиционные решения vs новые усиленные хомуты
Для наглядности преимуществ новых инженерных решений ниже приведена таблица сравнения технических параметров стандартных червячных хомутов и усиленных моделей, рекомендованных для техники класса Heavy Duty.
| Параметр | Стандартный стальной хомут | Усиленный хомут (Серия 2026) |
|---|---|---|
| Материал ленты | Нержавеющая сталь AISI 201/304 | Композитная лента со стальным кордом / Высокопрочная сталь AISI 316L |
| Максимальное усилие затяжки | до 5 Н·м | до 12 Н·м (без деформации патрубка) |
| Стойкость к вибрации | Низкая (требуется частая подтяжка) | Высокая (самоблокирующийся механизм) |
| Температурный диапазон | -40°C … +100°C | -60°C … +150°C |
| Срок службы в карьере | 6–9 месяцев | 24–36 месяцев |
| Риск повреждения патрубка | Высокий (при перезатяжке) | Минимальный (равномерное распределение) |
Данные таблицы демонстрируют, что первоначальная инвестиция в более дорогие усиленные хомуты окупается за счет сокращения количества замен и предотвращения сопутствующих повреждений дорогостоящих силиконовых и резиновых патрубков. Инженерам рекомендуется проводить аудит крепежных систем при каждом сезонном ТО, обращая особое внимание на состояние винтовых пар.
Локализация производства: опыт ООО Шаньси Юаньпин Гуанмин Стеклопластик
Выбор поставщика крепежных и соединительных элементов для горнодобывающей техники — это вопрос не только цены, но и технологической дисциплины. На рынке присутствует множество предложений, однако лишь немногие производители способны обеспечить стабильность геометрических параметров от партии к партии. Здесь ключевую роль играет опыт локализации. ООО Шаньси Юаньпин Гуанмин Стеклопластик, базирующееся в провинции Шаньси, демонстрирует пример того, как глубокая интеграция в производственные цепочки крупных машиностроителей повышает качество конечного продукта.
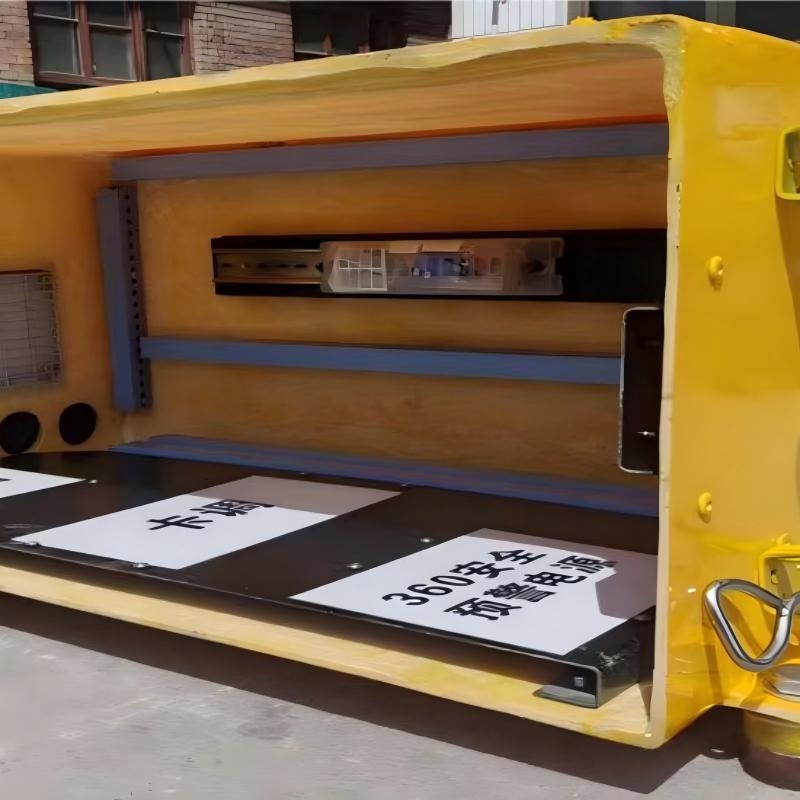
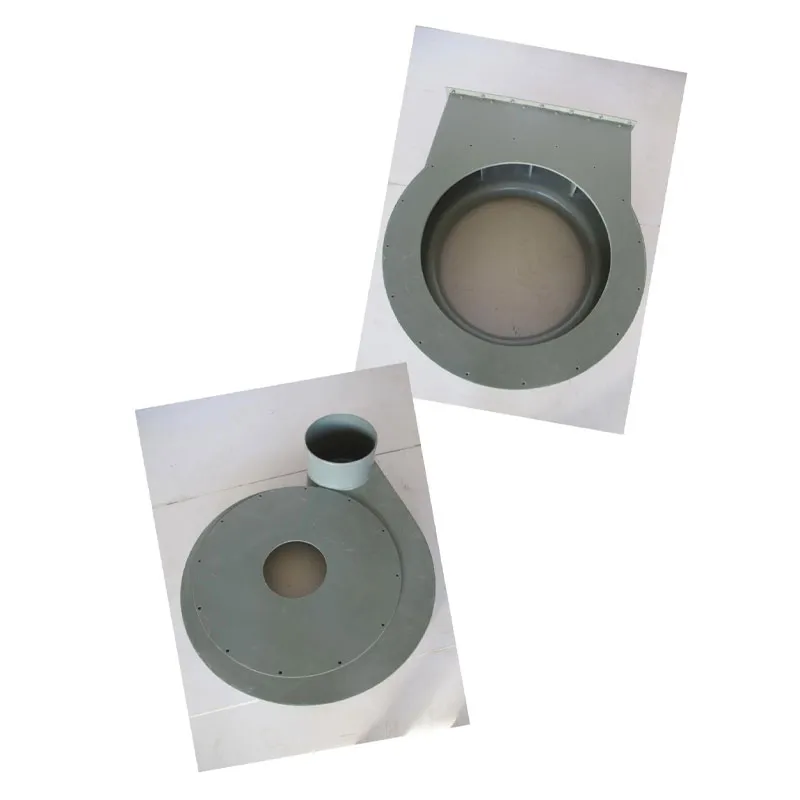
Предприятие, ведущее историю с 1988 года, специализируется на изготовлении неметаллических комплектующих для импортной и отечественной горной техники. Почему это важно для хомутов и соединений? Потому что современный хомут — это часть сложной системы, включающей переходники, кронштейны и защитные кожухи. Компания производит не просто изолированный крепеж, а комплексные узлы. Например, их спиральные кожухи главного двигателя (модели NT3700, 190, 730) и колесные кожухи (170R, 190R) проектируются с учетом точек крепления, где используются именно усиленные хомуты новой серии.
Такой системный подход позволяет избежать проблемы «несовместимости деталей». Часто бывает, что хомут одного производителя идеально подходит по диаметру, но его конструкция конфликтует с формой кронштейна другого поставщика. В портфеле ООО Шаньси Юаньпин Гуанмин Стеклопластик более ста наименований продукции, включая гибкие рукава обдува, аккумуляторные контейнеры и соединительные элементы воздуховодов. Все эти изделия проходят входной и операционный контроль качества, обеспечивая полную взаимозаменяемость с оригинальными компонентами Caterpillar (модели 730E, 830E, 930E, 789, 777, D9, D10) и техникой таких брендов, как Сюйгун, Тайчжун и Бэйфан Машиностроение.
Опыт работы с угольными разрезами Силиньхаотэ и Холиньхэ показал, что локализация производства позволяет оперативно вносить конструктивные изменения. Если на карьере выявляется специфическая проблема с вибрацией на определенной модели погрузчика, инженеры завода могут скорректировать профиль уплотнительной ленты хомута или материал его покрытия в течение нескольких недель. Это невозможно при работе с глобальными дистрибьюторами, которые предлагают только стандартизированную продукцию без возможности адаптации.
Критерии выбора поставщика: как избежать рисков при закупке
При формировании заявки на поставку усиленных хомутов и сопутствующих изделий техническим директорам и закупщикам следует руководствоваться строгими критериями. Ошибка в выборе может стоить компании миллионов рублей убытков от простоя техники. Ниже приведен чек-лист, основанный на лучших практиках отрасли.
- Наличие сертификации ТР ТС и протоколов испытаний. Поставщик обязан предоставить документы, подтверждающие соответствие продукции требованиям Технического регламента Таможенного союза (ТР ТС 010/2011 «О безопасности машин и оборудования»). Отсутствие маркировки EAC является прямым нарушением законодательства РФ и основанием для запрета эксплуатации техники.
- Проверка совместимости с конкретными моделями. Не все хомуты универсальны. Уточняйте, адаптировано ли изделие под конкретные модификации вашей техники (например, под патрубки системы охлаждения CAT 777 или воздухозаборники БелАЗ). Поставщик должен иметь базу данных кросс-номеров (cross-reference) и подтверждать геометрическое соответствие.
- Оценка производственных мощностей и контроля качества. Предпочтение следует отдавать производителям, имеющим собственную лабораторию и систему менеджмента качества (ISO 9001). Наличие этапов входного контроля сырья и приемочного контроля готовой партии гарантирует отсутствие скрытых дефектов, таких как микротрещины в металле или неоднородность полимерного покрытия.
- Логистика и сроки поставки. В условиях дефицита некоторых компонентов важна способность поставщика обеспечивать стабильные сроки доставки. Компании с налаженной логистикой, такие как ООО Шаньси Юаньпин Гуанмин Стеклопластик, демонстрируют устойчивость цепочек поставок даже в периоды высокой волатильности рынка.
- Техническая поддержка и гарантия. Надежный партнер предоставляет не только товар, но и экспертизу. Возможность получить консультацию по монтажу, моменту затяжки и условиям эксплуатации является важным фактором снижения человеческого фактора при обслуживании.
Важно помнить, что самый дешевый вариант на бумаге часто оказывается самым дорогим в эксплуатации. Экономия на качестве крепежа приводит к разрушению более дорогих узлов — радиаторов, интеркулеров и самих двигателей. Поэтому при оценке коммерческих предложений необходимо считать совокупную стоимость владения, а не только цену единицы товара.
Рекомендации по монтажу и обслуживанию усиленных хомутов
Даже самое совершенное изделие будет работать неэффективно, если нарушена технология монтажа. Инженерная практика показывает, что до 40% отказов происходит из-за ошибок персонала при установке. Для новых усиленных хомутов сентября 2026 года разработаны следующие рекомендации:
Подготовка поверхности. Перед установкой хомута необходимо тщательно очистить патрубок и ответную часть от грязи, масла и следов старого герметика. Наличие абразивных частиц под лентой хомута приведет к быстрому износу уплотнения и потере герметичности. Используйте безворсовые салфетки и одобренные растворители.
Правильное позиционирование. Хомут должен располагаться строго перпендикулярно оси патрубка. Смещение даже на 5 градусов создает неравномерное давление, что может вызвать сдвиг соединения при вибрации. Убедитесь, что хомут не попадает на сварные швы или острые кромки кронштейнов.
Контроль момента затяжки. Используйте динамометрический ключ или отвертку с ограничителем момента. Перетяжка хомута столь же опасна, как и недотяжка. Чрезмерное усилие может раздавить внутренний слой патрубка, сузив проходное сечение, или сорвать резьбу винтового механизма. Ориентируйтесь на значения, указанные в техническом паспорте изделия (обычно в диапазоне 8–12 Н·м для усиленных моделей).
Первичная проверка. После монтажа и прогрева двигателя до рабочей температуры необходимо провести повторную визуальную inspection и контрольную подтяжку (если это предусмотрено конструкцией). Это компенсирует первичную усадку материалов.
Заключение: стратегия надежной эксплуатации
Внедрение усиленных хомутов нового поколения, представленных в сентябре 2026 года, является не просто заменой расходного материала, а стратегическим шагом к повышению надежности всего парка тяжелой техники. Использование решений, разработанных с учетом специфики карьерных работ и подтвержденных опытом таких предприятий, как ООО Шаньси Юаньпин Гуанмин Стеклопластик, позволяет существенно снизить эксплуатационные расходы и повысить коэффициент технической готовности машин.
Переход на локализованные, качественно изготовленные комплектующие обеспечивает независимость от колебаний валютных курсов и логистических сбоев, сохраняя при этом высокие стандарты качества, сопоставимые с оригинальными деталями. Инвестиции в правильные крепежные системы сегодня — это гарантия бесперебойной добычи завтра.
Для получения детальных технических характеристик, чертежей и коммерческого предложения на поставку усиленных хомутов и других композитных изделий для вашей техники, свяжитесь с нашими специалистами. Мы готовы предоставить образцы для тестирования и провести технический аудит ваших текущих решений.
Запросите коммерческое предложение и технический паспорт прямо сейчас, чтобы оптимизировать затраты на ТО вашего автопарка.