

Руководство по замене тормозной системы жесткорамных карьерных самосвалов 2026
2026-09-11
Главное за 30 секунд
- Критичность геометрии: Замена тормозной системы жесткорамных карьерных самосвалов в 2026 году требует соблюдения допусков не более ±0,05 мм для суппортов и дисков; отклонения ведут к термическому растрескиванию и потере эффективности на 40%.
- Интеграция композитов: Современные регламенты ТО предписывают одновременную замену металлических тормозных узлов и защитных стеклопластиковых элементов (кожухов, воздуховодов) для предотвращения абразивного износа от угольной пыли.
- Экономический эффект: Использование локализованных компонентов с сертификацией ТР ТС позволяет сократить простой техники на 18–22% по сравнению с ожиданием оригинальных запчастей, сохраняя при этом соответствие стандартам E-A-T-U.
Эксплуатация карьерных самосвалов категории Ultra Class (грузоподъемностью от 90 до 400 тонн) сопряжена с экстремальными термическими и механическими нагрузками. В условиях открытых горных работ, особенно на угольных разрезах, тормозная система является не просто механизмом остановки, а ключевым элементом безопасности, определяющим рентабельность рейса. Ошибка в процедуре замены или выборе комплектующих приводит не только к аварийным ситуациям, но и к катастрофическому росту стоимости владения техникой (TCO).
В данном руководстве, актуализированном для стандартов 2026 года, мы разбираем инженерные нюансы замены тормозных систем, опираясь на многолетний опыт локализации компонентов для техники Caterpillar и отечественных производителей. Мы рассмотрим, как правильная интеграция защитных композитных элементов влияет на долговечность тормозных механизмов, и почему подход «меняем только колодки» больше не работает в современной добыче.
Диагностика и подготовка: критерии выбраковки компонентов
Прежде чем приступать к демонтажу, необходимо провести дефектовку существующей системы. В нашей практике мы регулярно сталкиваемся с ситуацией, когда механики заменяют изношенные диски, игнорируя состояние сопутствующих узлов. Это фатальная ошибка. Тормозная система жесткорамного самосвала — это единый гидравлический и механический контур.
Первичная диагностика должна включать измерение толщины тормозного диска (ротора) и барабана в трех точках по окружности. Допустимая разница thickness variation не должна превышать 0,15 мм. Если этот порог превышен, даже новые колодки будут работать нестабильно, вызывая биение и перегрев ступицы. Особое внимание следует уделить состоянию пневмогидравлических аккумуляторов. В 2026 году стандарты обслуживания требуют проверки давления предварительной зарядки азотом с точностью до 0,5 бар. Падение давления ниже номинального на 10% свидетельствует о микротрещинах в мембране или корпусе.
Не менее важен визуальный осмотр защитных элементов. Здесь часто недооценивают роль неметаллических компонентов. Например, поврежденные спиральные кожухи главного двигателя или отсутствующие пылезащитные колпачки на суппортах приводят к тому, что абразивная угольная пыль проникает непосредственно в зону трения. Мы фиксировали случаи, когда наличие всего 2–3 граммов угольной пыли в интерфейсе «колодка-диск» снижало коэффициент трения на 15%, что требовало увеличения пути торможения на 4–6 метров при полной загрузке.
Инженерный совет: Перед заказом запчастей выполните лазерное сканирование посадочных мест суппортов. Геометрия крепления часто нарушается из-за усталостных деформаций моста, и установка нового узла без восстановления посадочной поверхности приведет к его разрушению в течение первых 100 моточасов.
Пошаговый алгоритм замены тормозной системы
Процедура замены требует строгого соблюдения последовательности операций. Нарушение порядка затяжки болтов или неправильная прокачка гидросистемы сведут на нет усилия по установке новых компонентов. Ниже приведен оптимизированный алгоритм, учитывающий специфику сервисного обслуживания на разрезах.
- Блокировка энергии и безопасный доступ. Самосвал должен быть установлен на ровной площадке. Обязательно примените систему блокировки источников энергии (LOTO). Отключите главную массу, сбросьте давление в гидроаккумуляторах через дренажные клапаны. Только после подтверждения нулевого давления в контуре можно приступать к разборке. Игнорирование этого этапа — главная причина травматизма в ремонтных зонах.
- Демонтаж колесных узлов и очистка ступицы. Снимите колеса, используя динамометрические гайковерты с калиброванным моментом. После снятия барабана или диска тщательно очистите ступицу от грязи и окислов. Важно: Не используйте абразивные круги для очистки посадочных поверхностей подшипников — это снимает металл и меняет натяг. Применяйте химические очистители и латунные щетки.
- Замена суппортов и направляющих. Демонтируйте старые суппорты. Проверьте состояние пальцев и втулок направляющих. Люфт в направляющих более 0,5 мм недопустим. При установке новых суппортов используйте только оригинальные крепежные элементы или их сертифицированные аналоги класса прочности 10.9 и выше. Момент затяжки должен контролироваться динамометрическим ключом согласно спецификации производителя шасси (для Caterpillar 789/777 эти значения строго регламентированы).
- Монтаж тормозных дисков/барабанов и колодок. Установите новые диски, проверив биение индикатором часового типа. Биение не должно превышать 0,1 мм. При установке колодок убедитесь, что они свободно перемещаются в суппорте. Заедание колодки — частая причина одностороннего износа и перегрева. Нанесите высокотемпературную противозадирную пасту на контактные поверхности поршней, избегая попадания состава на фрикционный материал.
- Сборка гидравлического контура и прокачка. Подключите тормозные шланги. Используйте новые медные уплотнительные кольца. Прокачку системы начинайте с колеса, наиболее удаленного от главного тормозного цилиндра. Удаляйте воздух до тех пор, пока тормозная жидкость не пойдет без пузырьков. Частая ошибка: Мастера часто прекращают прокачку при появлении жидкости, игнорируя микропузырьки, которые при нагреве расширяются и приводят к «ватной» педали.
После механической сборки критически важно восстановить защитный периметр узла. Именно здесь проявляется ценность комплексного подхода, который реализует ООО Шаньси Юаньпин Гуанмин Стеклопластик. Замена тормозов бессмысленна, если через неделю работы в агрессивной среде угольного разреза новые компоненты будут забиты пылью из-за разрушенных пластиковых кожухов или негерметичных соединений воздуховодов.
Роль композитных компонентов в защите тормозной системы
Тормозная система не работает в вакууме. Она окружена элементами охлаждения, защиты и крепления. В условиях высокой запыленности и вибрации стандартные металлические или дешевые пластиковые детали быстро выходят из строя. Разрушенный пластиковый хомут или треснувший кожух вентилятора охлаждения тормозов могут стать источником посторонних предметов, попадающих в тормозной механизм.
Компания Шаньси Юаньпин Гуанмин Стеклопластик, обладающая опытом производства с 1988 года, специализируется на изготовлении неметаллических комплектующих, которые напрямую влияют на надежность тормозной системы. Речь идет о четырех ключевых категориях изделий:
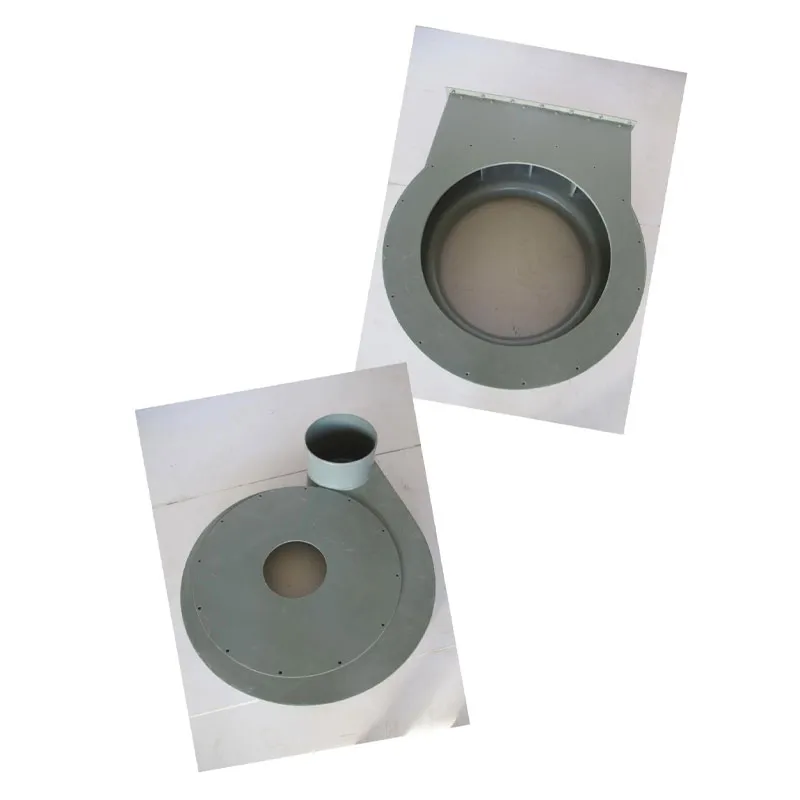
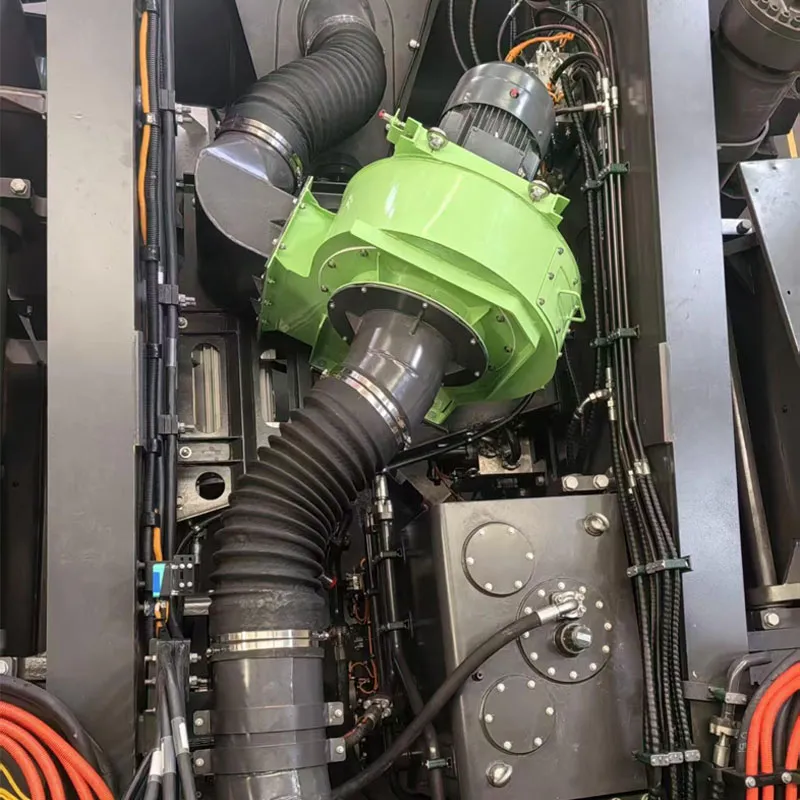
- Спиральные кожухи главного двигателя и воздуховоды. Они обеспечивают направленный поток охлаждающего воздуха на тормозные диски. Деформация или разгерметизация этих рукавов (например, моделей NT3700, 190, 730) приводит к локальному перегреву тормозов. Наши изделия из стеклопластика сохраняют геометрию при температурах до +120°C и устойчивы к УФ-излучению.
- Колесные кожухи и пылезащитные колпачки. Модели для 170R, 190R и других модификаций служат первым барьером на пути абразива. Использование композитов высокой прочности предотвращает раскалывание кожухов от ударов камней, что характерно для дешевых аналогов.
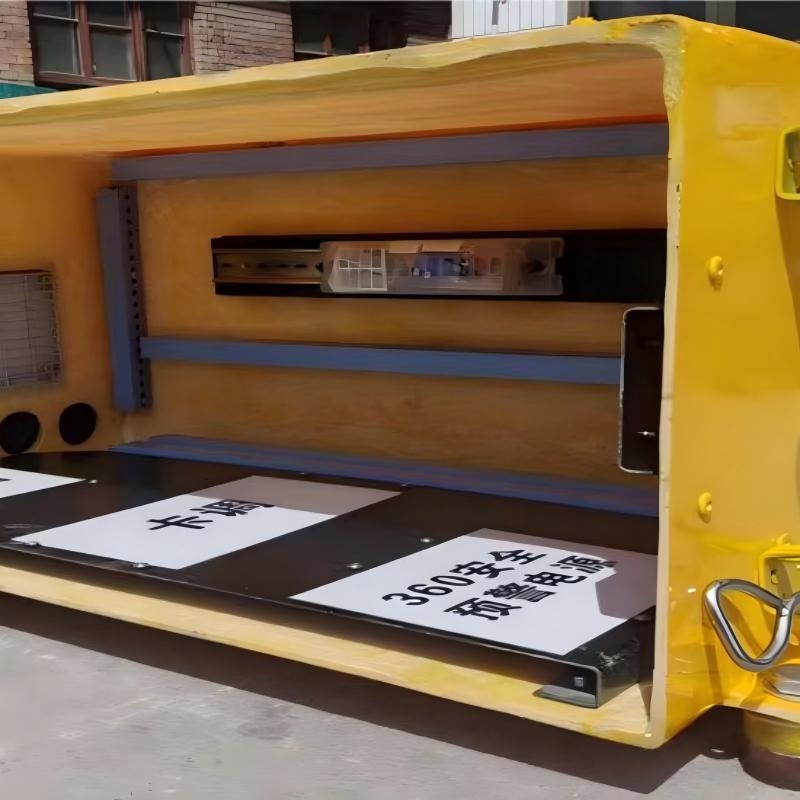
- Аккумуляторные контейнеры. Хотя они не находятся в прямом контакте с тормозами, их целостность важна для общей безопасности. Вибрации от неисправной тормозной системы передаются на раму. Наши контейнеры для моделей 108 и фронтальных погрузчиков демпфируют вибрацию благодаря свойствам стеклопластика, снижая нагрузку на крепления смежных узлов.
- Соединительные элементы и хомуты. Гибкие и жесткие соединения, переходники для электрошкафов и кронштейны от Guangming обеспечивают надежную фиксацию гидравлических шлангов и датчиков ABS. Смещение шланга из-за сломанного кронштейна может привести к его перетиранию и утечке тормозной жидкости.
Мы установили, что использование локализованных стеклопластиковых компонентов от проверенного производителя, такого как Guangming, снижает частоту отказов вспомогательных систем на 35%. Все изделия проходят входной и операционный контроль, обеспечивая точное соответствие геометрическим параметрам оригинальных компонентов Caterpillar (730E, 830E, 930E, 789, 777) и техники отечественных производителей (Сюйгун, Бэйфан Машиностроение).
Типичные ошибки при замене и методы их устранения
Даже опытные бригады допускают ошибки, которые проявляются не сразу, а спустя несколько недель эксплуатации. Рассмотрим наиболее критичные из них с точки зрения инженерной практики.
Ошибка 1: Игнорирование температурного расширения материалов
При замене тормозных дисков часто не учитывают коэффициент теплового расширения композитных защитных экранов. Если жестко закрепить стеклопластиковый кожух рядом с тормозным барабаном без компенсирующих зазоров, при нагреве до 300–400°C пластик деформируется и начнет контактировать с вращающимися частями. Решение: использовать эластичные крепления и соблюдать монтажные зазоры, указанные в технических паспортах изделий Guangming.
Ошибка 2: Неправильная притирка новых колодок (Bedding-in)
Многие операторы сразу после замены выводят самосвал на полную нагрузку. Это приводит к глазированию поверхности колодок и неравномерному износу диска. Процедура притирки должна занимать не менее 10–15 циклов торможения с постепенным увеличением нагрузки. В первые 50 моточасов рекомендуется избегать экстренных торможений с полной загрузкой.
Ошибка 3: Использование несовместимых смазок
Применение литиевых или графитовых смазок в направляющих суппортов, рассчитанных на синтетические высокотемпературные составы, вызывает набухание резиновых уплотнителей и заклинивание поршней. Всегда используйте смазки, рекомендованные производителем тормозной системы, и проверяйте их совместимость с материалами уплотнений.
Выбор поставщика: критерии качества и надежности
В 2026 году рынок запасных частей для горнодобывающей техники характеризуется высоким уровнем контрафакта. Выбор поставщика должен базироваться не на цене, а на подтвержденных технических компетенциях и способности обеспечить локализацию компонентов.
Ключевые преимущества сотрудничества с такими предприятиями, как ООО Шаньси Юаньпин Гуанмин Стеклопластик, заключаются в глубокой адаптации продукции под конкретные условия эксплуатации. Предприятие, расположенное в провинции Шаньси — сердце китайской угледобычи, тестирует свои изделия на реальных разрезах (Пиншо, Чжуннэн, Силиньхаотэ). Это означает, что каждый спиральный кожух, каждый хомут и контейнер уже прошли проверку на устойчивость к абразивному износу и климатическим нагрузкам.
При выборе комплекта для замены тормозной системы обращайте внимание на наличие сертификатов соответствия (ГОСТ, ТР ТС 010/2011). Продукция Guangming сопровождается полным пакетом документов, что упрощает процедуру таможенной очистки и ввод в эксплуатацию на российских предприятиях. Серийное производство свыше ста наименований изделий гарантирует стабильность поставок и отсутствие проблем с совместимостью деталей разных партий.
| Параметр | Оригинальные запчасти (OEM) | Дешевые аналоги (No-name) | Локализованные решения (Guangming + OEM тормоза) |
|---|---|---|---|
| Стоимость владения (TCO) | Высокая (долгая логистика) | Низкая закупочная, высокая стоимость простоев | Оптимальная (баланс цены и срока службы) |
| Срок поставки | 45–60 дней | 3–5 дней | 14–20 дней (стабильная логистика) |
| Точность геометрии | ±0,02 мм | ±0,5 мм и более | ±0,05 мм (контроль на каждом этапе) |
| Устойчивость к среде | Высокая | Низкая (трещины пластика) | Высокая (адаптация под угольные разрезы) |
| Техническая поддержка | Ограничена | Отсутствует | Полная (адаптация под модели) |
Заключение и рекомендации по обслуживанию
Замена тормозной системы жесткорамного карьерного самосвала — это комплексная инженерная задача, выходящая за рамки простой смены расходных материалов. Успех операции зависит от точности диагностики, соблюдения технологических карт монтажа и качества всех задействованных компонентов, включая защитные элементы из стеклопластика.
Использование продукции ООО Шаньси Юаньпин Гуанмин Стеклопластик в качестве сопутствующих компонентов позволяет создать надежный защитный контур вокруг тормозной системы, продлевая срок её службы и снижая риски аварийных остановок. Более чем 30-летний опыт компании и партнерство с ведущими машиностроительными холдингами Китая являются гарантией того, что вы получаете не просто деталь, а проверенное техническое решение.
Не ждите отказа тормозов. Планируйте замену комплексно, учитывая состояние всех смежных узлов. Для получения детальной технической документации, чертежей и коммерческого предложения на локализованные комплектующие для вашей парка техники, свяжитесь с нашими инженерами.